PEEKとは?
PEEK(ポリエーテルエーテルケトン)は、ポリアリールエーテルケトン(PAEK)ファミリーに属する結晶性のスーパーエンジニアリングプラスチックです。熱可塑性樹脂の中でも最高峰の耐熱性、機械的強度、耐薬品性を兼ね備えており、金属代替素材として宇宙航空、自動車、医療、半導体製造装置などの最先端分野で広く採用されています。非常に高い性能バランスを持つ一方、成形温度が極めて高く、高度なプロセス管理が要求されるプラスチック素材です。
PEEKの代表的な特徴と物性(スペック概要表)
| 項目 | 一般的な代表値・特徴 |
| 組成・構造(化学式) | [-O-C6H4-O-C6H4-CO-C6H4-]n |
| 比重 | 1.30 ~ 1.32 |
| 耐熱温度 | 連続使用温度:約250℃ / ガラス転移点(Tg):約143℃ / 融点(Tm):約343℃ |
| 燃焼性 | UL94 V-0(難燃剤未添加) |
| 機械的性質 | 引張強度:約95 MPa、曲げ強度:約145 MPa(優れた耐摩耗性と疲労耐性を有する) |
| 耐薬品性 | 濃硫酸など一部の強酸を除き、ほぼ全ての有機溶剤、酸、アルカリに対して極めて高い耐性を持つ。 |
| 成形温度の目安 | シリンダー温度:360〜400℃ / 金型温度:160〜200℃ |
| 成形難易度 | ★★★★★ 融点が非常に高く超高温での成形が必要であること、また成形品の物性を安定させるために結晶化度の厳密な管理が求められる。 |
| 市場価格 | ★★★★★ 原料コストおよび製造コストが非常に高く、スーパーエンプラの中でも最上位の価格帯に位置する。 |
特筆すべき特徴・設計時の注意点
- 結晶化度の管理と物性変化: PEEKは結晶性樹脂であり、金型温度が不十分な場合(160℃未満など)は表面が十分に結晶化せず、本来の機械的強度や耐熱性を発揮できません。均一な結晶化度を確保するための正確な金型温調が必要です。
- 超高温成形への設備対応: 樹脂を溶融させるために360〜400℃のシリンダー温度が必要であり、金型温度も160℃以上に維持するため、油温調機をはじめとする高温対応の付帯設備が必須となります。
- 徹底した予備乾燥: 吸水率は低い部類ですが、成形前の乾燥が不十分であると加水分解による分子量低下を招き、成形品の強度が著しく低下します。事前の除湿乾燥(例:150℃・4時間以上)が推奨されます。
- 滞留による炭化リスク: 高温下で樹脂がシリンダー内に長時間滞留すると、熱分解や炭化(ゲル化)を引き起こし、黒点などの外観不良や物性低下の原因となります。成形休止時のパージおよび温度管理の徹底が必要です。
主な用途・採用される業界
- 宇宙航空・自動車分野: エンジン周辺部品、シールリング、ベアリング、ギヤ(軽量化を目的とした金属代替)
- 半導体・液晶製造装置分野: ウェハキャリア、洗浄プロセス用治具、インサートナット(耐薬品性・低アウトガス性の要求)
- 医療機器分野: 手術器具、人工骨、分析機器部品(高圧蒸気滅菌への耐性、生体適合性)
- 電気・電子分野: コネクタ、絶縁ブッシュ、リレーソケット
PEEKの成形実績
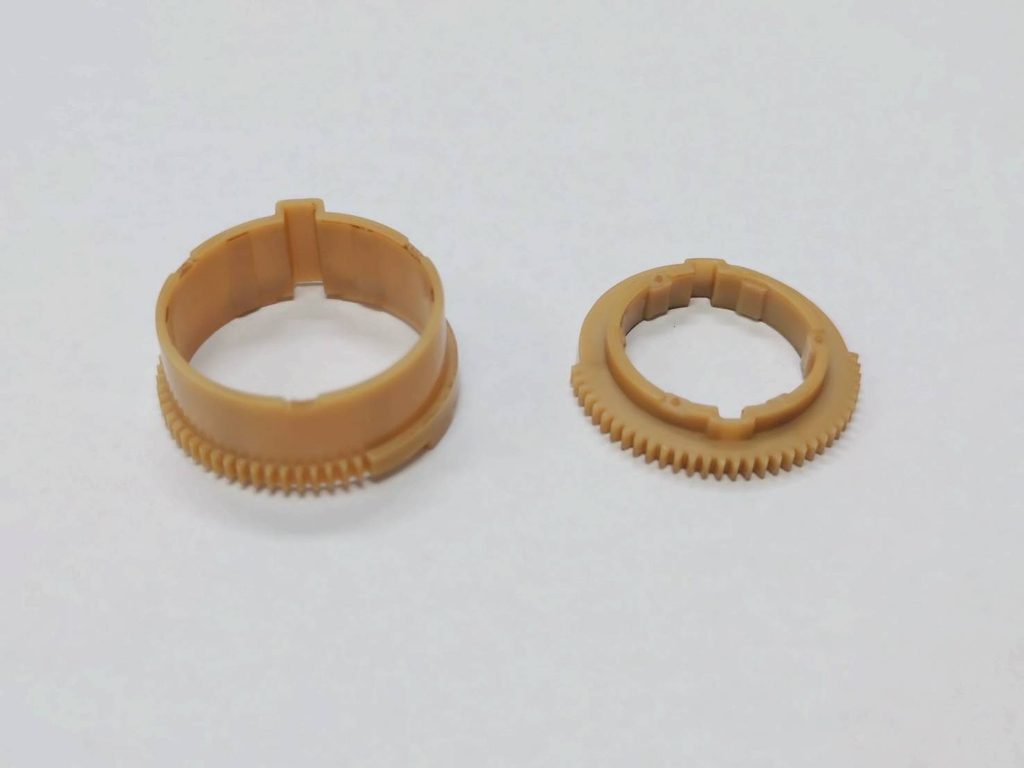
| 品名 | ギア |
| サイズ | 20 x 20 x 10 |
| 成形温度 | 400℃ |
よくあるご質問(FAQ)
-
PEEKを射出成形した際、製品の色調が不均一(一部が半透明または変色)になるのはなぜですか?
-
主な原因として「結晶化度のバラつき」が挙げられます。金型温度の分布が不均一であったり、設定温度が低すぎたりすると、樹脂が急冷された部分が非晶状態(半透明に近い外観)となり、徐冷された部分(結晶化が進んだ乳白色)と混在してマダラ模様になります。これは外観不良だけでなく物性の不均一を意味するため、金型温調の最適化が必要です。
-
PEEKの非強化(ナチュラル)とガラス繊維(GF)強化グレードの成形上の主な違いは何ですか?
-
GF強化グレードは機械的強度や寸法安定性が向上する反面、溶融粘度がさらに高くなり流動性が低下するため、射出圧力や保圧の調整幅が狭くなります。また、繊維配向による成形収縮率の異方性が生じるため、反りや歪みが発生しやすくなります。さらに、ガラス繊維によるシリンダーや金型の摩耗が進みやすいため、耐摩耗仕様の設備選定が必要です。
スーパーエンプラ成形は森重製作所へ
PEEKは優れた物性を持つ反面、超高温でのプロセス管理や結晶化度の制御など、成形には極めて高度な技術とノウハウ、そして専用の設備環境が求められます。弊社ではこれまでの豊富なスーパーエンプラ成形実績に基づき、最適な条件設定と徹底した品質管理で、高精度な製品をお届けします。